让我们来谈谈壁厚的测量
简介
自 2022 年以来,发布在 KTA 大学网站上的大多数 KTA 认证涂装检验员论坛内容,均聚焦于表面处理、涂装施工检验的标准、实操方法与检测仪器。然而,鉴于我们身处防腐行业,探讨如何判定是否发生金属截面损失(由腐蚀、冲蚀或其他因素导致)及其损失程度至关重要,以便基于工程数据对结构完整性及是否需要维修或更换做出决策。这一目标可部分通过壁厚测量实现,该检测通常应用于管道、压力容器、储罐罐壁/罐底及其他仅单侧易于接近的结构。本期 KTA 认证涂装检验员论坛,重点介绍使用手动脉冲回波式超声波测厚仪测量截面壁厚的方法,无论构件表面是否存在涂层。
背景
壁厚测量被视为一种无损检测/评估技术:将带有耦合剂(用于传递超声信号的凝胶)的探头放置在金属表面,由探头发射超声波穿过基体截面。声波的传播速度,或“传播时间”(声波穿过基体并返回探头的往返时间)被取一半,以英寸或毫米为单位显示。这可通过下方公式表示,其中:T = 厚度;V = 声速;t = 传播时间
T = V x t/2
声波在材料中的传播速度取决于材料的物理特性。例如,声波在铸铁/球墨铸铁、碳钢和铝合金中的传播速度各不相同。ASTM E797 提供了在温度低于93°C(200°F)的表面采用脉冲回波法测量壁厚的指导规范,内容包括测厚仪的使用、精度验证、人员资质要求以及编制检测程序时应考虑的事项。该标准未给出壁厚测量的推荐/要求的频次,因此在开展测量前应就此达成一致。部分测厚仪配备扫描模式,操作人员可使用探头对表面进行连续扫描,而不是采用 “放置—移开” 的单点测量方式。保持探头与被测表面之间的耦合剂连续至关重要,而在使用扫描模式时,可能更具挑战性。
仪器使用
ASTM E797列出了三种不同类型的仪器:
- 带A型扫描显示/读数的探伤仪;
- 带A型扫描显示及厚度直接读数功能的探伤仪;和
- 直接厚度读数
本文重点介绍厚度直接读数设备。
尽管超声波测厚仪有多家生产商,且其工作方式可能存在一定差异,但本专栏仅针对一家生产商(三款适用于不同应用场景的型号)展开介绍。
- DeFelsko UTG-C,带电缆、整体式和Xtreme探头,
- DeFelsko UTG-M,即多回波模式,可带涂层测量(透过油漆测厚),以及
- DeFelsko UTG-CLF用于测量铸铁/球墨铸铁、铸铝和铸锌的厚度。
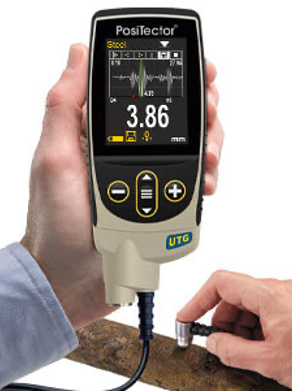
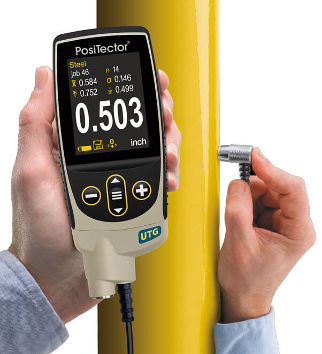
DeFelsko UTG-C DeFelsko UTG-M DeFelsko UTG-CLF
第四种型号为 DeFelsko UTG‑P,用于极薄金属与塑料的壁厚测量。本专栏不再对其进行进一步介绍。
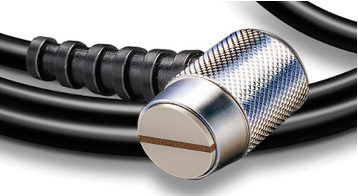
PosiTector UTG C 单回波探头采用双晶片探头、聚焦式V型路径及V型路径补偿技术,可精确测量存在严重腐蚀或点蚀的金属厚度(见图 1)。UTG C单回波探头不会忽略任何涂层厚度;为了获得最佳的测量精度,必须去除测量点处的所有涂层,即使在腐蚀严重区域也不例外。不建议采用先测量、再从壁厚读数中扣除涂层厚度的简易做法(详见本专栏后文 “应避免的误区”)。
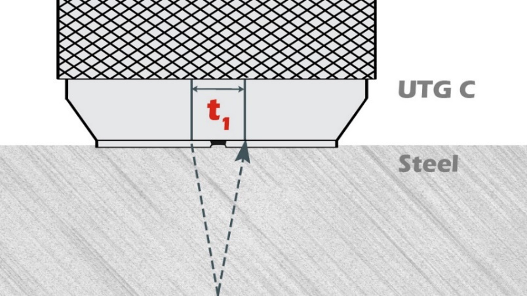
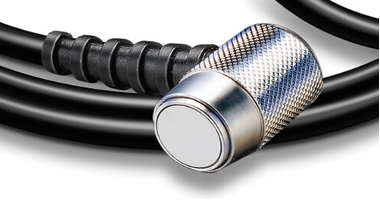
图1,德费尔斯科公司提供
PosiTector UTG M(多回波)探头采用单晶片换能器,可在忽略防护涂层厚度的前提下,精确测量新建或轻微腐蚀结构的金属厚度。超声波束沿垂直于表面90°的直线路径传播至材料背面。当检测到三个连续的背面回波时,探头将基于时间进行计算,从测厚仪读数中消除涂层厚度(见图 2)。
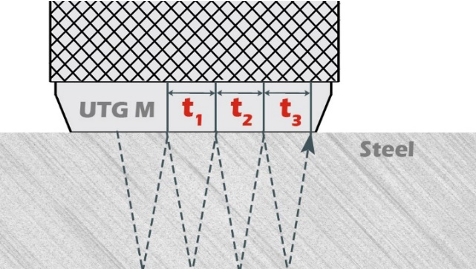
图2,德费尔斯科公司提供
DeFelsko UTG‑CLF 探头用于测量高衰减材料,例如铸铁/球墨铸铁、铸铝及铸锌。其内置专有算法可将背面回波与铸造材料特有的晶粒噪声反射区分开来。注意:在铸造材料上使用该探头前,必须去除所有涂层。
精度的验证
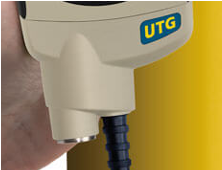
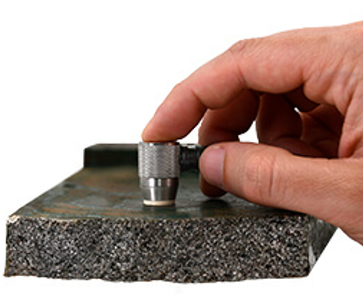
超声波测厚仪应在每次使用前,在预期测量范围内进行精度验证。注意:探头接口上通常直接装有一个小圆盘(见图中红圈)。该圆盘仅用于对仪器调零(需使用耦合剂),不可用于精度验证。测厚仪的精度验证必须始终在预期测量范围内执行。也就是说,若测量厚度为1/4英寸的钢材,则应使用1/4英寸的阶梯试块(下文说明)进行精度验证。
市面上有多种阶梯试块可用于高低量程的精度验证(如下所示)。验证测厚仪精度时必须使用耦合剂。大多数情况下,可根据需要对仪器进行调整,使读数与阶梯试块厚度一致。在可行的情况下,若在待测实际材料的已知厚度区域对仪器进行标准化时,可以获得更高的测量精度。
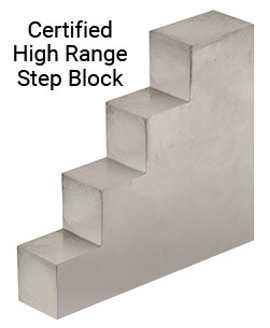
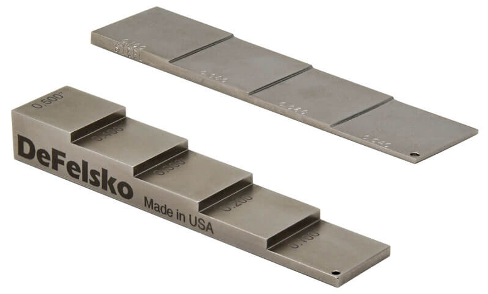
DeFelsko公司提供的步骤块插图
检验员资格
虽然依据ASTM E797进行壁厚测量没有规定特定的资质要求,但该标准第6节指出:若项目规格书或其他合同协议有要求,执行壁厚测量的检测人员应按照国家/国际公认的无损检测(NDT)标准进行资质认证,例如 ANSI/ASNT CP-189、SNT-TC-1A、NAS-410或ISO 9712。在开展壁厚测量前,先确认合同中是否有资质要求是一种审慎稳妥的做法。如果业主认为无需ASNT(或其他)资质认证,可制定项目专用的资质考核,让操作人员在对项目进行实际测量前,证明其具备必要的技能(例如仪器操作、数据判读、故障排除、报告编制等)。
应避免的误区
使用厚度直接读数设备获取壁厚数据时,应避免以下六个误区:
- 测量前确认仪器已设置为对应被测金属的材质参数。若仪器设置为碳钢或铝合金模式,却用于测量铸铁/球墨铸铁的厚度,将产生错误读数。
- 测量前根据应用场景确认使用正确的探头(即单回波、多回波、高衰减材料专用探头)。
- 测量前,使用与预期厚度相近的阶梯试块验证仪器测量是否准确。使用未经过精度验证的仪器进行测量,可能会产生无效数据。
- 确认探头/被测表面上有充足的耦合剂,以保证超声波有效传导。
- 提前确定测量频次。ASTM E797未对测量频次做出规定。
- 使用单回波探头时,必须去除涂层,否则涂层厚度会被计入壁厚读数中。虽然看似可以先用干膜测厚仪测量涂层厚度,再从壁厚读数中减去涂层厚度,但声波在涂层中的传播速度与金属不同,因此这种方法会产生显著的误差。涂层测厚仪采用磁感应或电涡流原理测量金属基底上的涂层厚度,而壁厚测厚仪使用超声波。
应用实例
只要壁厚对结构或结构部件的持续、安全地运行至关重要,通常就需要对其进行监测。
油罐车
根据美国运输部(DOT)下属管道与危险品安全管理局(PHMSA)法规49 CFR 180.407的要求,运输危险品或废弃物的货运罐车需进行定期检验。该检验由具备资质的检验人员执行,通过需要识别磨损、失效或腐蚀迹象,确保货运罐体(包括危险品运输罐体)安全运行与维护。出现以下情况时,必须每两年进行一次壁厚检测:运输腐蚀性介质的无衬里罐体;罐体停用危险品运输一年及以上;罐体存在可见损伤迹象。检验需按照制造商说明书使用壁厚测厚仪完成。所用测厚仪必须能够精确测量碳钢、合金钢与铝合金壁厚,精度达到±0.002英寸(±0.06毫米)。壁厚测量值必须满足49 CFR 180.407规定的在用最小壁厚要求,方可继续投入使用。检验人员必须按照49 CFR 180.417(b)的要求记录最小壁厚测量数据。
管道
输送石油或天然气的管道以及燃料储罐需经常进行壁厚检测,以确认最小壁厚,并在完整性失效前尽早发现腐蚀/冲蚀迹象,此类失效可能对生命与环境造成灾难性后果。
罐壁/罐底
石油、沥青甚至储水罐的罐壁/罐底均可进行检测,以确认其具有足够的截面厚度,防止造成环境污染或其他问题。
油罐车
铁路罐车与公路货运罐车类似,可用于运输危险品或废弃物,因此需要定期进行壁厚测量。
结构钢板
对于带有点蚀或腐蚀产物的新结构钢板,可参照ASTM A6进行壁厚检测,以判定其是否合格、可使用。
总结
尽管认证涂装检验员通常负责测量并记录涂层厚度,但他们也可能被要求测量并记录结构的壁厚,以评估潜在的腐蚀与截面损失的情况。这项工作可使用超声波设备来完成,测量前需去除所有涂层,或使用可穿透涂层测量的专用仪器。与涂层测厚仪一样,壁厚测厚仪在使用前必须进行精度验证,并且技术合同可能要求检验人员需按照各类无损检测(NDT)标准取得相应的资质。